一台设备的物料齐套率已经到了90%,生产会上却还在讨论能不能开工。采购说大部分料都到了,车间说最先要装的那一件还没来,计划员手里的进度表也迟迟排不下去。
这类分歧,往往藏在同一个数字的不同理解里:采购看到的是到货,仓库看到的是库存,车间关心的是眼前这道工序能不能往下做。
在木白,我们看齐套,会把一个比例展开成四个问题:缺什么,卡哪一步,什么时候必须可用,谁来推进。 齐套率用来反映准备进度;把这些问题回答清楚,才能据此安排开工、识别交付风险。
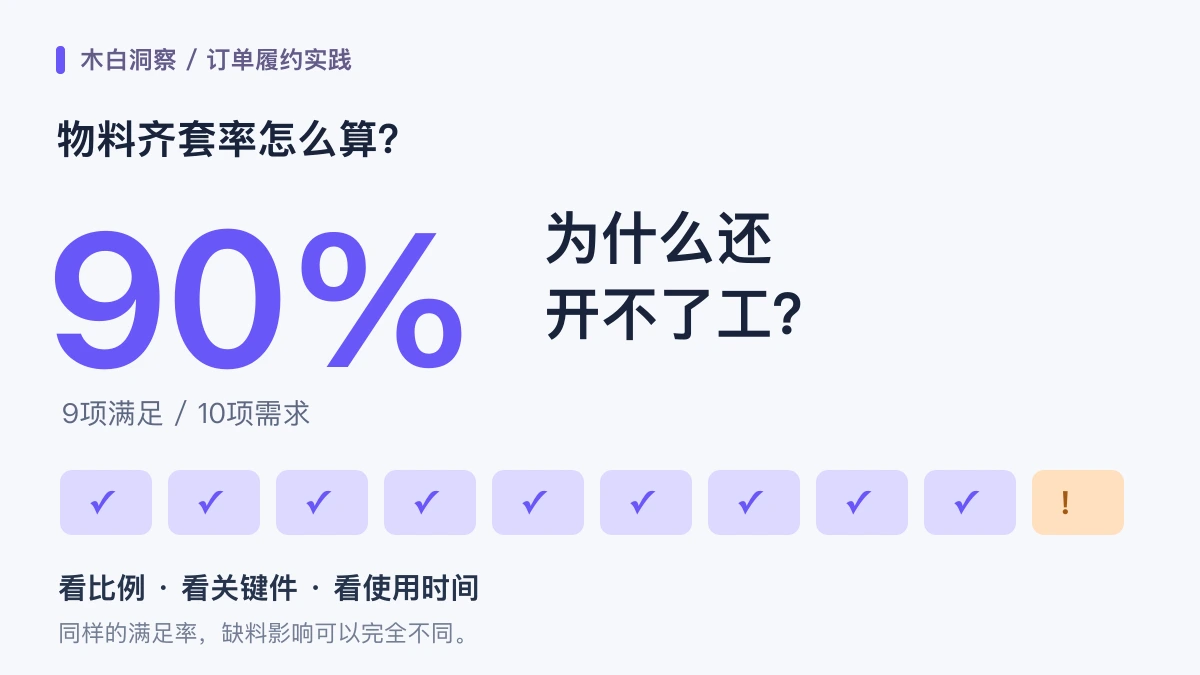
先把“90%”说清楚
先举一个简化例子:某台设备在已经确认的制造范围内,有10项有效物料需求,其中9项数量足够、状态合格,并已按规则分配给本任务,剩下1项有缺口。按需求项计算,满足率就是90%。
需求项满足率=已完全满足的有效需求项数÷统计范围内有效需求项总数×100%。
这里的一项需求,是确定订单、BOM版本、制造范围和使用节点后的一行用料需求。同一种物料用在不同工序,可以分别记录,但统计规则要前后一致。某项需求只满足了一半数量,也不能记为“这一项已经齐了”。
另一个常见指标是工单齐套率。假设10张工单中,有9张的全部必需物料已经满足,那么按工单数量计算也是90%。两个数字相同,含义却不同:前者反映一张设备用料清单的满足程度,后者反映一批工单中完全齐套的比例。
所以,我们建议每个齐套指标都带上四项信息:统计对象、BOM版本、数据时间和计算规则。 先把数字的含义对齐,后面的讨论才有共同基础。
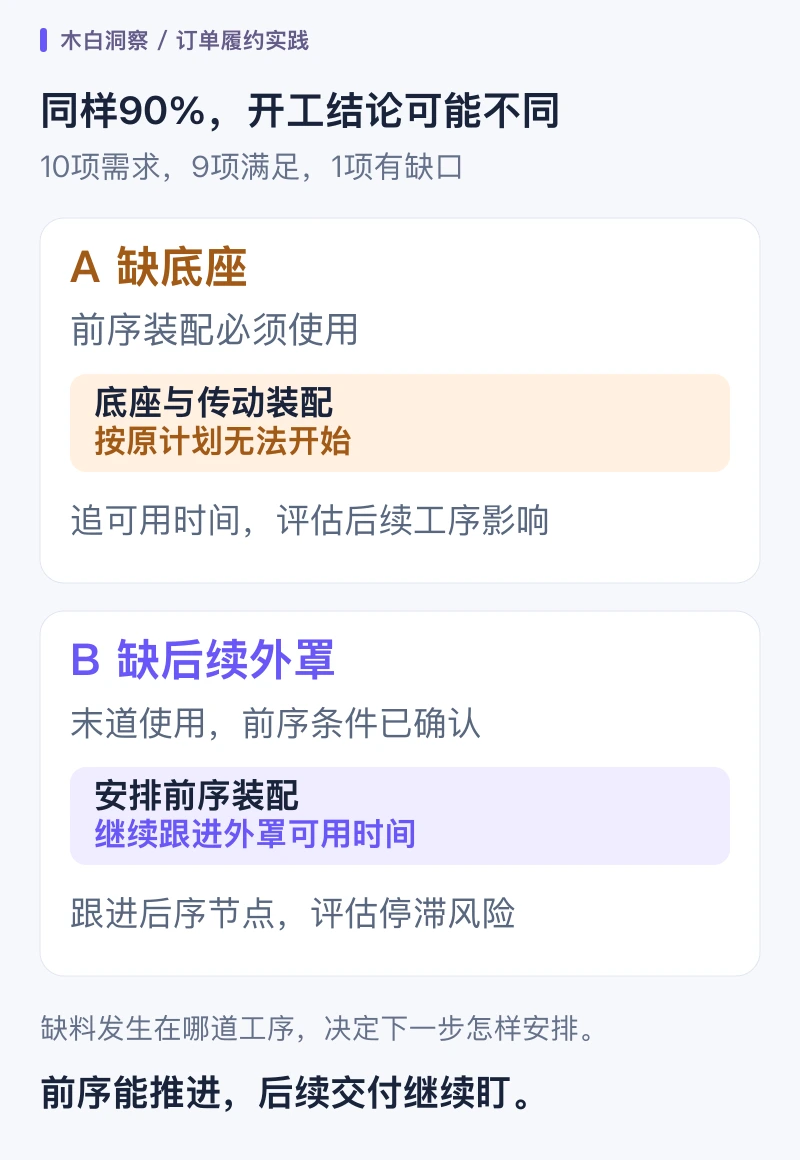
同样90%,缺底座和缺外罩,结论会不同
继续看这台设备。它先做底座与传动装配,再做电气安装,最后安装外罩。本例中的外罩只在末道装配使用,不承担前序作业的安全防护功能。
如果缺的是底座,即使其他9项料全部到位,最先安排的底座与传动装配也无法按计划开始。此时最需要推进的是底座的可用时间,以及它对后续装配和调试的影响。
如果缺的是最后才用到的外罩,情况就不同了。当前工序的必需物料、图纸、工艺、人员、设备和安全条件已经确认,前序装配就可以评估先行安排。外罩则按后续使用节点跟进,同时看住在制品占用和中途停滞的风险。
同样是90%,剩下那一项缺料所处的工序和需要时间,改变了开工判断。 批准前序装配,也要继续追踪后序用料,直到整机交付。
这也是我们做齐套管理时的一个基本判断:看整体准备程度,也要把缺料落到具体工序。某张订单现在能推进多少、下一步会在哪里受阻,需要一起摆到计划会上。
到货日期,要对齐真正的使用时间
假设这台设备的底座要在10月23日上午投入装配,供应商答复23日下午送到。采购单上的日期看起来没有跨天,现场却已经赶不上原定开工时间。收货、检验和配送如果还要花时间,可用时间就会进一步后移。
因此,我们会把物料的三个状态分开看:
- 当前可用: 数量、质量、版本和占用已经核对,能够支撑这张任务的用料准备。
- 按期预计可用: 料还没具备全部使用条件,但按已确认的供应和处理时间,预计能赶上需要节点。
- 有风险或待确认: 预计可用时间晚于需要时间,或交期、检验、版本、占用等信息还没有确认。
这三种状态对应不同的管理动作:当前可用的料安排准备与配送;预计能赶上的供应持续追踪;存在缺口的物料明确责任和处理时限。预测齐套和当前齐套分开呈现,计划与车间才容易对上话。
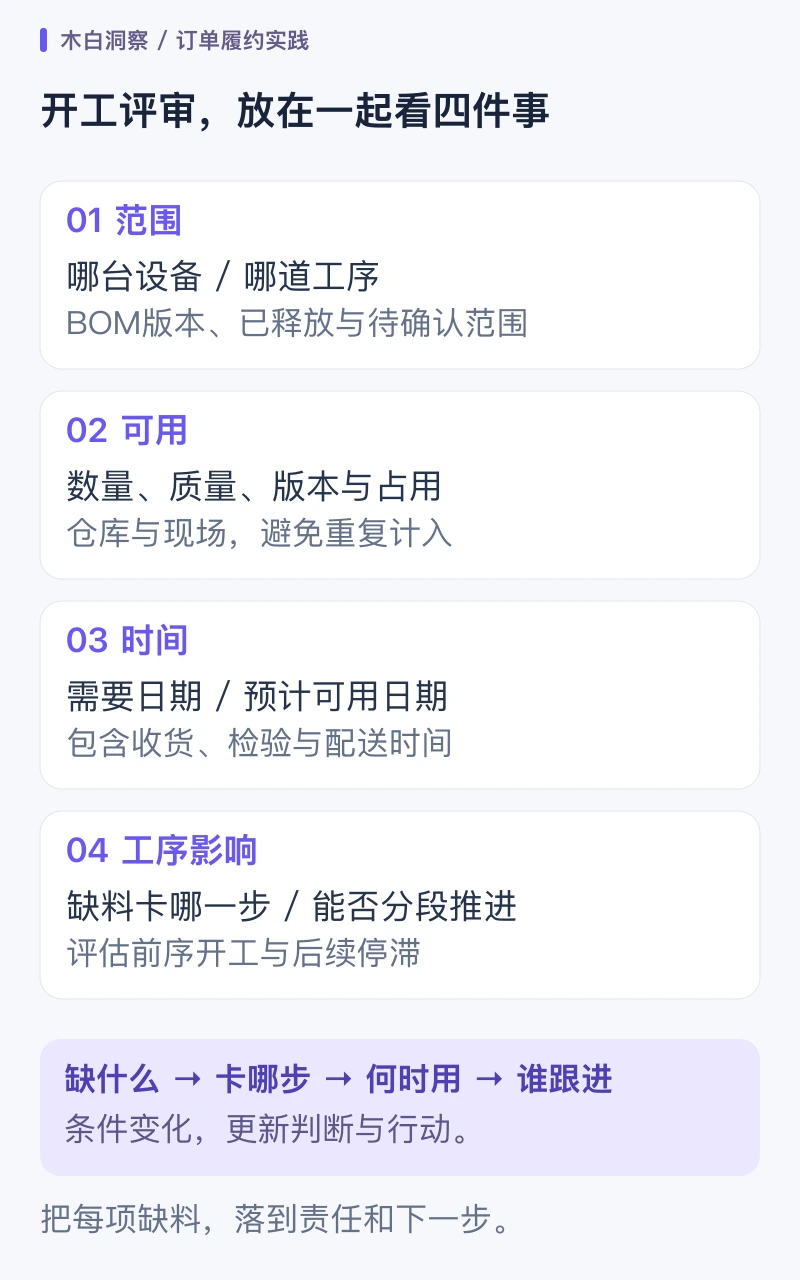
开工前,把范围、可用、时间和工序放在一起
我们建议围绕目标工序,按四步核对:
- 定范围: 哪张订单、哪台设备、哪道工序要开工?按哪个BOM版本,哪些需求已经释放?边设计边生产的项目,要把已确认和待确认范围分别列出。
- 核可用: 料是否合格,是否适用,分配给了哪张任务?已领到现场的数量与仓库余量分别记录,避免把同一批料算两次。
- 对时间: 哪个节点必须使用?供应商确认的是出厂、到厂,还是检验后可用?将需要时间与预计可用时间直接对照。
- 看工序: 缺料会卡住哪一步?当前条件能否支持分段推进?前序开工之后,还会产生哪些等待和在制品占用?
在木白,我们把几种齐套状态放在一起看
装备制造的齐套管理,需要同时照顾计划和现场。在木白装备云中,我们把工单齐套、线边齐套和关键料齐套分开呈现,让计划员分别看清整体准备、现场到位和关键件缺口。
- 看工单齐套,掌握任务的整体物料准备。 哪些需求已经满足,哪些还存在缺口,准备范围是否完整。
- 看线边齐套,核对料是否到了使用位置。 仓库里有料,接下来还要把领料、配送和现场接收安排好。
- 看关键料齐套,盯住当前工作能否推进。 结合工艺与使用阶段,识别那些会卡住装配、调试或后续节点的料。

这些状态还要回到同一张订单、同一个版本和同一组使用节点上。订单变了、BOM变了、物料被调走了,原来的齐套判断也要跟着更新。计划员才能知道,昨天可以开工的任务,今天是否仍然具备条件。
把一项缺料,推进成一项行动
回到前面缺底座的例子。早会上,这条缺料记录可以这样展开:
- 对象: 设备A,底座与传动装配,底座缺料。
- 时间: 23日上午需要,供应商预计23日下午到厂,检验后可用时间需要继续落实。
- 影响: 前序装配无法按原计划开始,后续电气安装与调试需要评估。
- 行动: 采购落实可提前到货的时间,仓库与质量安排收货检验,计划根据最新可用时间调整开工安排。
- 责任: 每项行动落实到具体负责人和反馈时间,进展更新到同一条记录中。
这样讨论,采购知道要确认到什么程度,仓库和质量知道要提前准备什么,车间也能看到下一次排程的依据。发生交期、库存或BOM变化时,相关判断及时更新,大家就能沿着同一条记录继续推进。
我们建议从一张正在执行的订单做起,把需求、可用量、使用节点和缺料行动逐项核对。已有ERP和业务系统的数据可以继续使用,先把共同口径和责任分工建立起来,再逐步减少反复导表与人工核对。
我们希望齐套管理最终给出一条清楚的交付判断:哪些工作能推进,哪些节点有风险,谁在什么时间把缺口补上。 百分比把准备进度压缩成一个数字,管理工作则要把这个数字展开到订单、工序和现场。
当下一次早会能说清这些事,齐套率就开始真正服务于开工和交付。
可以一键领取相关案例包 / 方法说明 / 白皮书。
相关案例
从「追进度」到「全域协同」:变压器制造企业的一体化数字工厂实践

以销定产 + 敏捷交付:激光装备企业的研产一体化数字化实践

更多洞察
 文章
CIO 亲述:智能装备上市公司如何打通 MES 闭环?
一家头部智能装备上市公司的 CIO 深度实录:如何在非标装备制造行业中率先跑通 MES/MOM 系统闭环?从条码管理、工序级发料、工时绩效联动,到事业部制项目管理、系统架构选型,这不仅是一套系统上线,更是一种从流程到机制的管理进化。
 文章
当我们在谈制造数字化,我们在谈什么?
用 ERP、用 Excel、用 CAD、用微信,这些算数字化吗?算,但这只是「工具数字化」,而非「运营数字化」。制造数字化的真正主战场,是工厂级的生产运营管理——让订单履约更准时、更可靠、更可复制。本文拆解数字化提升交付能力的四条路径:精准决策、高效协同、敏捷韧性、基于数据的进化能力。